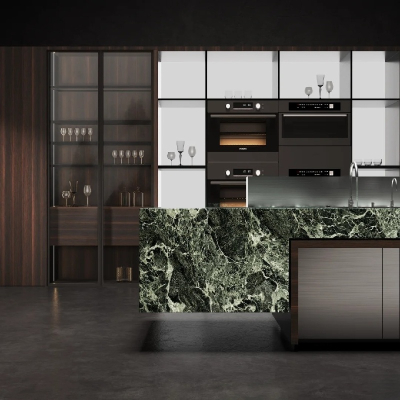
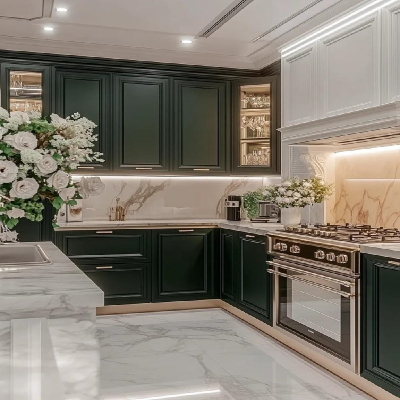
Rationaliser les projets résidentiels grâce à des armoires OEM/ODM
Découvrez comment la fabrication sur mesure de meubles en OEM/ODM évolutive rationalise les grands projets résidentiels grâce à l’ingénierie, l’assurance qualité et la logistique mondiale.
L’évolution du paysage de l’approvisionnement dans le logement collectif
Le développement résidentiel mondial connaît une mutation structurelle fondamentale. Alors que les promoteurs immobiliers, les entrepreneurs généraux et les cabinets d’architecture font face à des calendriers de construction de plus en plus serrés, à des coûts des matériaux fluctuants et à des codes de construction locaux de plus en plus complexes, les cadres d’approvisionnement traditionnels se révèlent inadaptés. Dans les ensembles de logements collectifs, les tours résidentielles de grande hauteur et les communautés suburbaines planifiées, l’approvisionnement en menuiserie intérieure — en particulier cuisine,les salles de bains, et les systèmes de rangement — constitue l’un des goulets d’étranglement les plus persistants dans l’exécution des projets.
Historiquement, la menuiserie construite sur chantier et les modèles d'approvisionnement fragmentés dominaient le secteur de la construction résidentielle. Toutefois, la menuiserie fabriquée sur site introduit des risques opérationnels importants : des dimensions incohérentes d'un agencement répété à l'autre, des coûts indirects imprévisibles liés à la main-d'œuvre sur chantier, des délais d'installation sur site prolongés et une gestion de la qualité décentralisée. Pour atténuer ces risques d'exécution, les cadres modernes de gestion de projet s'appuient de plus en plus sur la fabrication industrialisée hors site.
La production industrielle intégrée déplace la menuiserie de précision de l'artisanat sur chantier vers des environnements d'usine automatisés. En centralisant l'ingénierie, le traitement des matériaux, le placage des chants et les essais de pré-assemblage dans des installations de fabrication contrôlées, les promoteurs établissent des jalons prévisibles du chemin critique. Au sein de cet écosystème industrialisé, toute la maison armoires servir de pont opérationnel essentiel entre l’intention de conception architecturale et l’achèvement structurel physique, en transformant des agencements intérieurs personnalisés en systèmes de composants reproductibles et évolutifs.
Définir des partenariats de fabrication OEM/ODM à périmètre complet
Comprendre la portée technique et opérationnelle précise de la fabrication d’équipement d’origine (OEM) et de la fabrication de conception d’origine (ODM) est essentiel pour les responsables des achats commerciaux qui structurent des accords d’achat à grand volume. Bien que ces termes soient souvent confondus, ils représentent des points de contact techniques distincts au sein du cycle de développement de produit.
Cadre d’exécution OEM
Dans le cadre d’un partenariat OEM pur, le promoteur, l’architecte de projet ou le cabinet d’architecture d’intérieur fournit des ensembles complets de plans de menuiserie architecturale, des nomenclatures de matériaux (MTO), des matrices de spécification de quincaillerie et les exigences de finition. Le fabricant agit comme un moteur de production technique avancé, exécutant un usinage CNC numérique imbriqué de précision, le profilage des chants, le perçage et la finition conformément à des dossiers techniques stricts fournis par le client. Le principal critère de réussite d’un partenariat OEM est la fidélité totale aux plans du client et le respect des tolérances.
Solutions d’ingénierie ODM
À l’inverse, un modèle ODM implique le fabricant beaucoup plus tôt, dès les phases de conception schématique et de développement du design. Lorsque les promoteurs immobiliers rencontrent des contraintes budgétaires, des goulets d’étranglement dans la chaîne d’approvisionnement ou des exigences d’ingénierie de la valeur, les équipes internes de recherche et développement (R&D) et d’ingénierie du fabricant interviennent. Le fabricant adapte les concepts de conception bruts en ensembles de menuiserie prêts pour la production, en optimisant l’utilisation des panneaux, en recommandant des méthodes d’assemblage structurel et en établissant des grilles standardisées de fixation des quincailleries afin d’équilibrer l’intention esthétique et l’efficacité des coûts.
Phase |
Périmètre OEM |
Périmètre ODM |
Conception schématique |
Fourni par le client |
Ingénierie conjointe |
Dessin technique |
Fourni par le client |
Piloté par le fabricant |
Prototypage et DFM |
Vérification uniquement |
Optimisation complète du DFM |
Production automatisée |
Exécution complète |
Exécution complète |
S’associer à un fabricant industriel de bout en bout combinant à la fois des capacités OEM et ODM offre aux promoteurs de grande envergure un écosystème opérationnel agile. Une responsabilité unique élimine les erreurs de communication entre les agences de conception tierces et les sites de fabrication, évitant ainsi des reprises coûteuses sur site et des retards de projet.
Précision d’ingénierie et normalisation des matériaux
Les grands ensembles résidentiels multifamiliaux exigent une normalisation stricte des matériaux afin de garantir l’intégrité structurelle, la durabilité à long terme, la conformité environnementale et la sécurité incendie sur des centaines de logements identiques ou en miroir. Les installations de fabrication OEM/ODM performantes opèrent strictement dans le cadre de structures certifiées de gestion internationale de la qualité, en utilisant des matières premières dont la traçabilité est entièrement testée.
Sélection du substrat et caractéristiques de performance
La sélection du substrat constitue l’intégrité fondamentale de la menuiserie intérieure à long terme. Selon les variations climatiques régionales, les conditions d’humidité et les zones fonctionnelles résidentielles spécifiques, les équipes d’ingénierie spécifient des panneaux de cœur sur mesure :
Contreplaqué (bouleau/peuplier pour usage extérieur) : haute résistance à l’humidité et pouvoir de rétention des vis supérieur. Comprend des panneaux de cœur en bois lamellé-croisé multicouche liés par des résines résistantes à l’humidité. Spécifié pour les structures d’application à forte charge, les caissons de meubles vasque soumis à l’humidité ambiante et la construction de caissons de cuisine résidentielle haut de gamme avec finitions en placage naturel ou peinture.
Panneau de fibres à densité moyenne (MDF) : résistance modérée à l’humidité et pouvoir de rétention des vis stable. Cœur de fibres de bois homogène offrant une stabilité dimensionnelle exceptionnelle, une densité uniforme et des caractéristiques de surface lisse. Sert de substrat principal pour le fraisage 3D CNC complexe, les profils de portes de style shaker et les finitions en laque polyuréthane haute brillance, mate ou en PVC.
Panneau de particules (aggloméré / MFC) : résistance à l'humidité standard et capacité structurelle de rétention des vis. Âmes en copeaux de bois thermocompressés à haute densité revêtues de papier décoratif imprégné de résine mélamine. Offre une solution économique et structurellement solide pour les étagères intérieures, les caissons structurels et les armoires résidentielles en zone sèche.
Émissions de formaldéhyde et certifications environnementales
Les marchés immobiliers résidentiels internationaux exigent une conformité stricte aux réglementations sur la qualité de l'air intérieur. Les fabricants exportateurs industriels mettent en œuvre des tests automatisés sur panneaux pour satisfaire aux normes environnementales mondiales rigoureuses :
CARB Phase 2 / EPA TSCA Titre VI : normes obligatoires d'émissions ultra-faibles de formaldéhyde régissant les produits en bois composite importés en Amérique du Nord.
Normes européennes E1 et E0 : conformité aux essais en chambre selon EN 717-1 garantissant que les émissions dans l'air restent strictement inférieures aux seuils réglementaires pour les environnements intérieurs.
Certification FSC (Conseil de bonne gestion forestière) : vérification complète de la chaîne de contrôle (CoC) garantissant que les substrats de bois proviennent d’exploitations forestières gérées de manière responsable et durable.
Intégration de précision du matériel
La durée de vie opérationnelle de la menuiserie résidentielle est régie par l’intégration de la quincaillerie fonctionnelle. Les fabricants à gamme complète s’associent directement à des fabricants mondiaux de quincaillerie de premier plan — notamment Blum, Hettich, Hafele, DTC et Tutti — afin d’intégrer des charnières invisibles renforcées, des glissières de tiroirs à extension totale et fermeture douce, des vérins à gaz et des systèmes de maintien à relevage. Les matrices de perçage standardisées du système 32 mm assurent un montage mécanique précis, empêchant l’affaissement, le désalignement de la quincaillerie ou une défaillance mécanique prématurée sur des milliers de cycles de fonctionnement.
Le processus de fabrication industrialisé : de la CAO au conteneur
La fabrication moderne de menuiseries industrialisées repose sur des flux de travail numériques intégrés reliant directement les plans d’architecture à l’atelier de production. En éliminant la transcription manuelle des mesures et la découpe de gabarits physiques, les lignes de production automatisées atteignent des tolérances dimensionnelles de ±0,2 mm sur des séries de production à grand volume.
Le flux de travail automatisé fonctionne de manière fluide à travers cinq étapes principales :
1. Ingénierie paramétrique CAO/FAO :Les plans d’architecture CAO et les fichiers de modélisation des données du bâtiment (BIM) sont convertis en code G lisible par machine au moyen d’un logiciel de FAO paramétrique. Le logiciel extrait automatiquement les plannings de production, génère les listes de découpe, crée les profils de perçage pour la quincaillerie et applique des algorithmes automatisés d’imbrication des panneaux. L’optimisation du rendement matière dépasse régulièrement 92 %, ce qui minimise les chutes de panneaux bruts et réduit les coûts du projet.
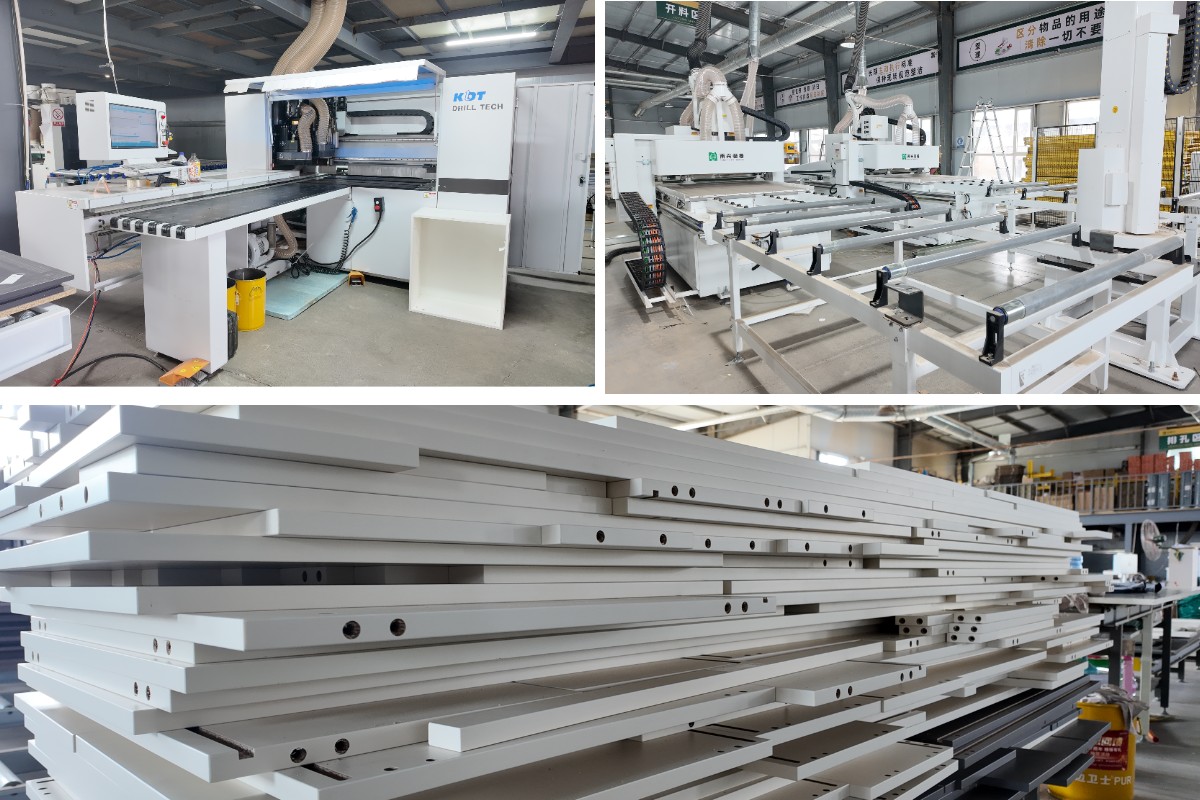
2. Imbrication CNC automatisée et dimensionnement des panneaux :Les scies à panneaux automatisées et les routeuses CNC à imbrication de forte capacité traitent les feuilles composites brutes selon des schémas de découpe numériques. Les routeuses CNC à grande vitesse équipées d’une table à vide réalisent simultanément le dimensionnement des panneaux, les découpes d’éviers, les passages de câbles et les assemblages structurels à rainures, tout en apposant des étiquettes à code-barres individuelles sur chaque composant découpé pour un suivi en temps réel dans l’ensemble de l’usine.
3.Technologie industrielle de placage des chants : Les chants exposés des panneaux sont scellés au moyen de machines industrielles de placage de chants à haute performance. Selon les spécifications du projet et les exigences de résistance à l’humidité, les usines utilisent des adhésifs thermofusibles EVA standard, des adhésifs PUR (polyuréthane) imperméables à haute performance pour les zones exposées à l’humidité, ou un placage de chants laser à joint nul offrant des transitions totalement invisibles, sans lignes de colle.
4.Perçage et alésage CNC sur six faces :Après le traitement des chants, les panneaux sont acheminés vers des perceuses six faces à grande vitesse. Des capteurs optiques lisent les codes-barres des composants et chargent instantanément les programmes d’usinage individuels. La machine exécute le perçage du dessus, du dessous et des côtés pour les tourillons, les excentriques, les supports d’étagère et les plaques de montage de charnières en une seule passe automatisée, sans repositionnement manuel des panneaux.
5. Lavage automatisé des panneaux et nettoyage des surfaces :Avant l’inspection qualité finale et l’emballage, les panneaux usinés passent dans des machines automatisées de nettoyage et de lavage à la brosse pour panneaux. Des jets d’air à haute pression et des brosses rotatives antistatiques éliminent la poussière de bois, les résidus d’adhésif et les microparticules des surfaces des panneaux et des trous percés, ce qui évite l’abrasion de la surface pendant le transport.
Assurance qualité, protocoles de maquettes et optimisation de l’aménagement sur site
Dans la fabrication B2B à grand volume, le contrôle qualité doit fonctionner comme une discipline d’ingénierie proactive et continue plutôt que comme une inspection finale passive. La mise en œuvre de phases de vérification rigoureuses tout au long de la production permet de prévenir les erreurs systémiques sur site dans les commandes de plusieurs centaines d’unités.
Un protocole d’inspection complet à trois niveaux est appliqué à toutes les phases de fabrication :
Étape 1 : CQ à la réception (IQC) : tests de densité du substrat et d’humidité du cœur, mesure de l’épaisseur du placage de surface ou du mélaminé, et vérification de la certification des émissions de formaldéhyde.
Étape 2 : CQ en cours de processus (IPQC) : contrôles de tolérance dimensionnelle selon un référentiel strict de ±0,2 mm, inspection de la résistance au pelage des chants et de la ligne de colle, et vérification du suivi par code-barres en temps réel sur les postes CNC.
Étape 3 : CQ avant expédition (OQC) : inspection complète par pré-assemblage à l’échelle 1:1, tests de cycles de fonctionnement de la quincaillerie, vérification de l’alignement et essais de chute sur l’emballage d’exportation renforcé.
Inspection de maquette d'usine à l'échelle 1:1
Avant l'autorisation de production de masse, les partenaires OEM/ODM réputés exigent une phase de maquette physique d'usine à l'échelle 1:1. Des configurations de pièces complètes — incluant les ensembles de cuisine, les meubles vasques de salle de bain et les armoires encastrées — sont entièrement assemblées sur les sols d'essai de l'usine. Les représentants du client, les entrepreneurs généraux ou les agents d'inspection tiers (tels que SGS, TÜV ou Intertek) évaluent :
L'alignement dimensionnel par rapport aux dessins d'élévation architecturaux.
La régularité des jeux de portes et de tiroirs (jeux standardisés de 2 mm ou 3 mm).
La capacité de charge structurelle des systèmes de supports muraux suspendus.
La fluidité du mouvement de la quincaillerie, le taux d'amortissement de la fermeture douce et la plage de réglage mécanique.
Ingénierie de l'emballage et protection logistique
Les dommages survenant lors du transport maritime international ou de la manutention sur site annulent les gains d'efficacité de la fabrication hors site. La menuiserie d'exportation nécessite des solutions d'emballage de protection spécialisées :
Emballage à plat (KD - Knocked Down) :Maximise le volume de chargement des conteneurs, ce qui réduit considérablement les coûts de fret international par unité. Des protections d’angle à haute densité, des feuilles de mousse de polyéthylène expansé entre les surfaces finies, des cartons extérieurs en carton ondulé à cinq épaisseurs de forte résistance et des cerclages en plastique protègent les composants pendant le transport. Comprend des manuels d’assemblage standardisés et le codage des kits de quincaillerie.
Emballage rigide / pré-assemblé :Les armoires sont expédiées entièrement assemblées depuis l’usine. Cette solution est privilégiée pour les projets de grande hauteur à réalisation accélérée, où les coûts de la main-d’œuvre locale sur le chantier sont prohibitifs, ce qui permet une pose directe depuis le conteneur d’expédition jusqu’à l’unité résidentielle.
Avantage comparatif : solutions sur mesure pour les typologies de projet
Des actifs immobiliers distincts exigent des approches d’ingénierie sur mesure pour équilibrer les dépenses d’investissement initiales et la performance à long terme des biens :
Tours résidentielles multifamiliales de luxe :Construit sur des substrats en contreplaqué de bouleau ou de MDF, associés à un placage de bois naturel ou à des finitions UV. Conçu pour des projets de condominiums de luxe exigeant des finitions haut de gamme, des détails architecturaux complexes et une fonctionnalité premium. Les lignes de production utilisent un placage de bois véritable assorti sur les façades de portes adjacentes, des surfaces laquées ultra-mates anti-traces de doigts et des canaux LED intégrés. Des panneaux muraux intérieurs personnalisés de précision sont conçus avec des veinages de bois assortis pour établir une continuité visuelle parfaite.
Logements étudiants et logements abordables :Construit sur des substrats MFC haute densité associés à des finitions thermofoil ou PVC résistantes aux chocs. Optimisé pour une utilisation maximale des panneaux, un assemblage rapide sur site et un rapport coût-efficacité optimal. Des panneaux de particules mélaminés robustes avec chant ABS durable offrent une résistance aux rayures, une uniformité de couleur sur des milliers d'unités et un entretien facile à long terme.
Hôtellerie et suites à séjour prolongé :Construits sur des substrats en MDF ou en contreplaqué de qualité marine, associés à des finitions en laque polyuréthane ou en stratifié haute pression. Les espaces commerciaux d'hôtellerie-restauration exigent une résistance aux chocs pour usage intensif et une protection continue contre l'humidité. Les spécifications techniques intègrent du contreplaqué marin, des bandes de chant en polyuréthane (PUR), du stratifié haute pression (HPL) et des revêtements intérieurs de meuble sous évier en acier inoxydable 304 pour résister à un usage quotidien intensif.
Bureaux commerciaux :Construits sur des substrats en panneaux de particules mélaminés de qualité E0, associés à des finitions en mélamine ou en stratifié haute pression (HPL), offrant des solutions de rangement durables et à faibles émissions pour les bureaux de direction, les salles de conférence et les espaces de pause en entreprise.
Questions fréquemment posées (FAQ)
Quels sont les délais de livraison standard pour les commandes OEM/ODM résidentielles à grand volume ?
Les délais de production standard pour les commandes B2B à grande échelle s’étendent généralement de 35 à 50 jours calendaires après l’approbation des plans techniques d’atelier, la validation du choix des matériaux et la confirmation de l’acompte. Le développement initial de la conception, l’ingénierie DFM et le prototypage de maquette d’usine à l’échelle 1:1 nécessitent généralement 15 à 20 jours supplémentaires avant le lancement de la production de masse.
Comment les fabricants hors site gèrent-ils les variations dimensionnelles localisées sur le chantier ?
Lors de la phase d’ingénierie préliminaire, notre équipe ODM intègre des panneaux de remplissage à ajustement modulaire, des pièces de calage et des platines de fixation à réglage sur 3 axes (permettant un ajustement fin de ±3 mm). Pour les grands projets à plusieurs unités, nous recommandons d’utiliser la numérisation 3D laser du site ou d’établir des tolérances standardisées d’ouvertures brutes avec l’entrepreneur général du projet avant la programmation CAM finale.
Quelles certifications de qualité et options de conformité au formaldéhyde sont disponibles pour les marchés d’exportation ?
Tous les produits en bois composite peuvent être fabriqués en pleine conformité avec les réglementations nord-américaines CARB phase 2 / EPA TSCA Title VI ou avec les normes européennes d’émission de formaldéhyde E1/E0. Des certificats d’essai des matériaux, la documentation de chaîne de contrôle (FSC) et des rapports d’inspection de laboratoires tiers (SGS/TÜV) sont fournis avec chaque lot d’expédition sur demande.
Les expéditions d’armoires sur mesure peuvent-elles être intégrées à des éléments de menuiserie intérieure associés ?
Oui. En tant que fabricant de menuiserie intégrée, nous regroupons des ensembles intérieurs complets en expéditions par conteneurs synchronisées. Les projets peuvent combiner des systèmes de revêtement mural intérieur, des portes intérieures, des armoires de rangement sur mesure et des meubles vasques de salle de bains dans un emballage à plat organisé unité par unité, ce qui simplifie considérablement la logistique de chantier et le dédouanement pour les promoteurs de projets à l’étranger.
Associez-vous à un fabricant mondial OEM/ODM de confiance
L’optimisation des ensembles résidentiels multifamiliaux exige un partenaire de fabrication qui associe une automatisation CNC avancée, des normes d’ingénierie rigoureuses et une expérience d’exportation de projets B2B internationaux. Que vous ayez besoin d’une exécution OEM précise de plans architecturaux prédéfinis ou d’un soutien complet en ingénierie ODM pour optimiser la valeur de votre lot de menuiserie, notre usine de fabrication fournit des solutions de menuiserie de bout en bout conçues pour respecter les délais et le budget.
Prêt à optimiser le flux de travail d’approvisionnement intérieur de votre projet ?
Demandez un devis global pour votre projet :Soumettez vos plans architecturaux et vos listes quantitatives de matériaux (MTO) pour obtenir un devis d’usine transparent et détaillé.
Commandez des kits d’échantillons techniques :Recevez des échantillons physiques de matériaux, des échantillons d’âme de panneau, des collections de finitions de surface et des maquettes de quincaillerie pour l’examen du comité d’architecture.
Planifiez une consultation technique d’ingénierie :Parlez directement avec nos ingénieurs principaux en menuiserie architecturale pour discuter de l’optimisation de la conception pour la fabrication (DFM), de la conformité des sites internationaux et des calendriers d’inspection de préassemblage en usine.
Contactez notreContactez dès aujourd’hui le service d’ingénierie de projets B2B à sales@mugehome.com ou visitez notre centre de ressources techniques pour télécharger les fiches de spécifications techniques et les fichiers de catalogue BIM/CAO.