Comment la fabrication automatisée CNC garantit la précision des armoires modernes sur mesure
Découvrez comment la fabrication CNC automatisée offre une précision de qualité industrielle, une tolérance zéro erreur et une exécution fluide pour des armoires sur mesure dans des projets B2B.
Résumé exécutif : L'évolution industrielle de la menuiserie architecturale
Les secteurs mondiaux de la construction commerciale et résidentielle haut de gamme subissent un profond changement structurel. À mesure que les plans architecturaux deviennent de plus en plus complexes et que les délais de livraison des projets se resserrent, les méthodes traditionnelles de menuiserie manuelle ne peuvent plus satisfaire les exigences strictes en matière de tolérances dimensionnelles, de cohérence structurelle et de débit volumétrique requises par les promoteurs immobiliers internationaux, les entrepreneurs généraux et les cabinets de design commercial.
En réponse à ces dynamiques de marché en évolution, les installations avancées de fabrication de meubles B2B sont passées d’ateliers dépendants d’artisans à des écosystèmes de production entièrement automatisés et numériquement intégrés. Au cœur de cette modernisation industrielle se trouvent les machines à commande numérique par ordinateur (CNC). Le déploiement de la technologie CNC automatisée a fondamentalement transformé la manière dont les produits haut de gammearmoires sur mesure sont conçus, fabriqués et assemblés.
Ce rapport examine les mécanismes technologiques par lesquels la fabrication automatisée par CNC élimine l’erreur humaine, garantit une précision submillimétrique, maximise le rendement des matériaux et rationalise l’exécution de projets à grande échelle — tout en assurant une conformité totale aux spécifications complexes de menuiserie architecturale.
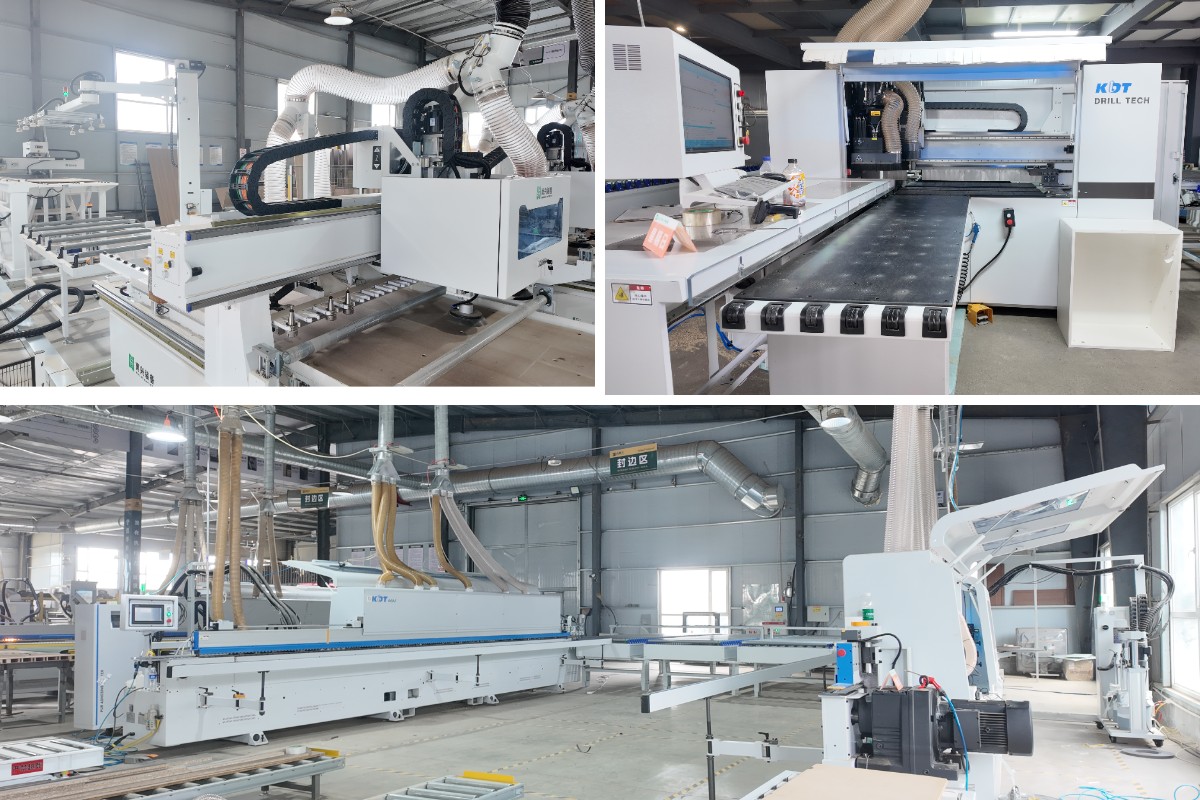
Le dilemme de la précision : l’artisanat manuel face à l’exécution automatisée par CNC
Historiquement, la menuiserie intérieure reposait largement sur la mesure manuelle, la découpe de panneaux, le profilage des chants et le perçage à la main. Bien que les techniques artisanales qualifiées conservent une valeur patrimoniale, l’exécution manuelle introduit une accumulation d’erreurs composées — un défaut critique lors de la réalisation de programmes résidentiels à plusieurs étages ou de projets commerciaux de niche.
Lors de la production de menuiseries sur mesure pour des dizaines ou des centaines de configurations de logements, une variation mineure — comme un écart de 1,5 mm sur l’équerrage d’un panneau — se répercute en cadres de caisson désalignés, en jeux de portes irréguliers, en glissières de tiroirs qui coincent et en retards prolongés d’installation sur le chantier.
Le traitement automatisé par CNC résout cette vulnérabilité structurelle en remplaçant les outils de mesure physiques par des flux de données numériques issus directement des plateformes logicielles modernes de conception assistée par ordinateur (CAO) et de fabrication assistée par ordinateur (FAO).
Comparaison des principaux indicateurs de fabrication
Précision dimensionnelle :Les méthodes d'assemblage manuel maintiennent une tolérance de ± 1,5 mm à 3,0 mm, tandis que les systèmes de fabrication CNC automatisés atteignent une précision inférieure au millimètre de ± 0,1 mm.
Intégrité de l'adhésion du chant :Les processus manuels présentent une qualité variable due aux colles thermofusibles appliquées à la main, tandis que les systèmes automatisés utilisent la thermofusion sans joint Jowat PUR allemande pour une isolation permanente contre l'humidité.
Vitesse de perçage multi-axes :Le perçage manuel repose sur des opérations séquentielles trou par trou, tandis que les centres de perçage CNC multi-axes réalisent un perçage simultané sur 6 faces en une seule passe.
Rendement et utilisation des matériaux :Les plans de panneaux manuels génèrent une utilisation des matériaux de 70 % à 80 %, tandis que l'imbrication CNC algorithmique maximise les taux de rendement à 92 % – 96 %.
Grâce à des protocoles d'outillage algorithmiques, la production automatisée garantit que chaque panneau de substrat traité conserve une intégrité structurelle uniforme et une cohérence dimensionnelle, quelle que soit l'échelle de production.
1. Rendements matériels algorithmiques : technologie d'imbrication CNC de haute précision
Le processus de fabrication commence par le traitement des panneaux bruts, où des machines CNC industrielles d’imbrication transforment les paramètres d’ingénierie en composants physiquement optimisés.
Optimisation algorithmique de la disposition des panneaux
Dans la fabrication conventionnelle, la découpe des panneaux est limitée par les mouvements linéaires de la scie, ce qui contraint les schémas de coupe à des grilles rigides entraînant une importante perte de matière. Les plateformes industrielles modernes d’imbrication utilisent des algorithmes d’optimisation avancés qui évaluent la géométrie dimensionnelle de chaque armoires composant requis pour une commande entière.
L’algorithme dispose dynamiquement des panneaux rectangulaires, des profils courbes et des formes irrégulières sur des formats de feuilles standard (tels que le MDF haute densité ou le contreplaqué de qualité marine) afin d’atteindre des taux d’efficacité matière supérieurs à 92 % à 96 %.
1. Importation de dessins CAO : Traduit la géométrie vectorielle en coordonnées machine exactes.
2. Rotation dynamique : Fait pivoter dynamiquement les composants pour les aligner sur les motifs naturels du fil du bois.
3. Calcul des pertes de trait de scie : Calcule le dégagement précis du diamètre de l’outil pour éliminer tout chevauchement de coupe.
4. Définition des trajectoires d’outil : Génère des trajectoires de coupe multi-passes à grande vitesse pour des bords de panneaux nets et sans bavures.
Solutions de stabilité des broches à grande vitesse et de maintien par vide
La découpe de précision exige une stabilité mécanique absolue pendant les opérations de broche à grande vitesse. Les centres d’imbrication industriels utilisent des tables d’aspiration à vide multizones capables de générer une pression de maintien intense sur toute la surface du substrat.
Tables à vide à zones contrôlées : Concentre la puissance d’aspiration strictement sous la zone de coupe active, empêchant les micro-vibrations ou le déplacement des panneaux, même lors du fraisage de composants de meuble complexes de petit format.
Précision de l’électrobroche : Les broches haute fréquence refroidies par air ou par liquide, fonctionnant jusqu’à 24 000 tr/min, éliminent les éclats, les arrachements ou le délaminage des bords sur les placages de surface délicats ou les laques à haut brillant.
En éliminant la manipulation humaine des panneaux lors du fraisage primaire, la technologie d’imbrication garantit que les dimensions des panneaux de base pour tous les armoires sur mesure restent parfaitement conformes aux dessins d’atelier CAO approuvés.
2. Résilience environnementale : Machines automatiques de placage de chants et isolation contre l’humidité
La longévité structurelle d’un meuble dépend en grande partie de la qualité de la protection de ses chants. Dans les environnements de cuisine, de salle de bains et d’hôtellerie-restauration commerciale, la pénétration d’humidité constitue la principale cause du gonflement du substrat central, de la formation de moisissures et d’une défaillance structurelle prématurée.
La fabrication automatisée remédie à cette vulnérabilité opérationnelle au moyen de machines industrielles automatiques de placage de chants utilisant une chimie d’adhésifs avancée et une automatisation de l’avance continue.
Systèmes allemands d’adhésifs thermofusibles PUR Jowat par rapport aux adhésifs EVA traditionnels
Les usines traditionnelles dépendent fortement des colles thermofusibles classiques à base d’éthylène-acétate de vinyle (EVA), qui sont sensibles à la réactivation thermique et à la dégradation par l’humidité au fil du temps. Les lignes automatisées avancées intègrent les adhésifs thermofusibles PUR Jowat, établissant une norme de classe mondiale pour le collage industriel des chants :
1. Réticulation chimique : Les adhésifs PUR Jowat subissent, lors de l’application, une réaction chimique irréversible avec l’humidité atmosphérique, formant une liaison permanente à haute résistance qui résiste à de fortes fluctuations de la température ambiante et à une exposition continue à l’humidité.
2. Traits de colle ultra-fins :Les systèmes de distribution automatisés maintiennent un contrôle précis de l’épaisseur de colle avec Jowat PUR, produisant une esthétique de chant “zero-joint” où le trait de colle devient invisible à l’œil nu tout en assurant des joints de chant 100 % imperméables.
Séquence intégrée du poste de coupe et de finition
Les plaqueuses de chants industrielles exécutent une séquence de finition continue à plusieurs étapes à des vitesses de ligne pouvant atteindre 20 à 30 mètres par minute :
Unité de pré-fraisage : Utilise des têtes de coupe diamantées pour ciseler de 0,5 mm à 1,0 mm du chant brut du panneau, éliminant les micro-fractures de sciage et créant une surface impeccable pour le collage de l’adhésif.
Zone des rouleaux presseurs : Applique une pression pneumatique calibrée pour forcer le chant adhésif dans le cœur du substrat.
Coupe d’extrémité et arrondissage des angles : Des servomoteurs de haute précision coupent l’excédent de chant à ras des bords avant et arrière du panneau, arrondissant harmonieusement les jonctions d’angle sans laisser d’arêtes vives ni de marques de cutter manuelles.
Raclage et polissage : Des racleurs pneumatiques à double lame éliminent les micro-excédents de colle, suivis de roues de polissage motorisées en tissu qui restaurent le lustre d’origine du matériau de chant.
Ce processus de scellement automatisé isole les matériaux internes du cœur, garantissant une durabilité à long terme et une intégrité structurelle dans des environnements exigeants.
3. Assemblage structurel à grande vitesse : perceuses six faces
Une fois les panneaux imbriqués, découpés et chantés, ils passent à la préparation de la quincaillerie. La construction moderne de meubles repose largement sur des fixations mécaniques dissimulées, des serrures à came, des chevilles en bois, des charnières invisibles et des coulisses de tiroirs sous plan. Le positionnement exact de ces points de montage détermine la facilité avec laquelle le caisson du meuble s'assemble sur le chantier.
L'introduction des perceuses CNC six faces a fondamentalement transformé cette phase de production.
Usinage simultané multi-axes
Les perceuses conventionnelles exigeaient le retournement manuel des panneaux et de multiples réglages de passes pour percer des trous sur les faces supérieure, inférieure et latérales. Chaque repositionnement introduisait une erreur de placement humaine.
Les centres de perçage CNC six faces à haute efficacité exécutent toutes les opérations de perçage, de fraisage et de rainurage sur les six plans spatiaux d'un panneau en une seule passe automatisée :
Architecture d'entraînement à double portique :Les têtes de perçage supérieure et inférieure fonctionnent simultanément, perçant des trous traversants et des trous borgnes des deux côtés sans retourner le panneau.
Scies à rainurer intégrées :Des unités de sciage indépendantes découpent des rainures continues pour les panneaux arrière de caisson en même temps que le perçage des goujons et des charnières.
Alignement par capteurs optiques et laser :Des capteurs optiques sans contact mesurent en temps réel les bords avant et arrière de chaque panneau entrant, ajustant dynamiquement les coordonnées de perçage pour compenser les micro-variations de longueur des panneaux.
Compatibilité de la quincaillerie et fiabilité structurelle
Parce que les schémas de fixation de la quincaillerie sont pilotés directement par les fichiers de composants CAO, les centres de perçage génèrent des trous parfaitement alignés pour les normes mondiales de quincaillerie, notamment les systèmes DTC, Blum, Hettich et Hafele.
Ce positionnement exact élimine le besoin d’ajustement manuel lors de l’assemblage, garantissant que les charnières pivotent en douceur, que les glissières de tiroirs s’alignent sans frottement et que les cadres de meubles s’assemblent d’équerre et avec rigidité à chaque fois.
4. Durabilité et conformité : fabrication de meubles de qualité E0
Les spécifications architecturales modernes exigent une conformité stricte aux normes internationales de qualité de l’air intérieur (QAI) et d’émissions chimiques. L’intégration de machines CNC automatisées joue un rôle direct dans le maintien de la conformité environnementale, en soutenant spécifiquement les lignes directrices de fabrication de meubles de qualité E0.
Normes internationales d’émission de formaldéhyde
Norme européenne E1 : limite admissible de formaldéhyde ≤ 0,124 mg/m³ d’air (0,1 ppm).
Norme européenne E0 : limite admissible de formaldéhyde ≤ 0,050 mg/m³ d’air.
CARB phase 2 / EPA TSCA Titre VI : limite admissible de formaldéhyde ≤ 0,050 ppm pour les substrats en MDF et en contreplaqué.
Norme ENF (émissions ultra-faibles) : limite admissible de formaldéhyde ≤ 0,025 mg/m³ d’air.
Les lignes de fabrication industrielles automatisées préservent la conformité des substrats grâce à des contrôles de processus d’ingénierie :
Extraction des poussières et contrôle de la qualité de l’air
Les matériaux de substrat certifiés conformes aux normes E0, CARB Phase 2 ou EPA TSCA Title VI exigent des environnements de transformation propres et exempts de poussière afin de préserver l’intégrité de surface et les performances de l’adhésif. Les centres d’usinage CNC automatisés intègrent des systèmes d’extraction de poussière centralisés en boucle fermée fonctionnant à haute vitesse de captage :
Enceintes à vide élevé : Capturent directement la poussière de bois en suspension dans l’air au niveau de la broche de coupe, empêchant l’accumulation de poussière dans les canaux d’assemblage des panneaux et sur les stratifiés de surface.
Préservation de l’intégrité des matériaux : Empêchent la contamination par des particules de poussière microscopiques entre la surface du substrat et les adhésifs de chant, garantissant l’étanchéité à l’air nécessaire pour confiner les émissions traces potentielles à l’intérieur des âmes de panneaux.
Réduction des déchets et optimisation des ressources
En maximisant le rendement des panneaux grâce à des algorithmes d’imbrication informatisés, la fabrication automatisée par commande numérique par ordinateur (CNC) réduit considérablement la production de déchets de bois par unité de meuble. Une utilisation efficace des matériaux soutient directement les pratiques architecturales durables et les référentiels de certification de bâtiments verts, tels que LEED (Leadership in Energy and Environmental Design) et BREEAM.
5. Livraison de projets interentreprises : rationaliser l’exécution sur le chantier
Pour les promoteurs de projets internationaux et les entreprises générales, la réussite financière d’un projet dépend fortement de l’efficacité de l’installation sur chantier. Le pré-usinage hors site et la fabrication automatisée déplacent la main-d’œuvre de fabrication critique des conditions incontrôlées du chantier vers un environnement d’usine contrôlé.
Assemblage pré-usiné prêt à l’emploi
En réalisant toutes les découpes, le placage des chants et le perçage pour la quincaillerie avec la précision de la commande numérique (CNC), les composants de meuble fonctionnent comme des blocs de construction modulaires et emboîtables :
1. Élimination de la découpe sur chantier :Les équipes d'installation n'ont plus besoin de couper, raboter ou percer les caissons de meubles sur site, ce qui réduit considérablement la poussière, la pollution sonore et les coûts de main-d'œuvre d'installation.
2. Identification sans erreur des composants :Les lignes de traitement CNC automatisées impriment des étiquettes de codes-barres directement sur chaque composant de panneau. Les installateurs scannent simplement les codes-barres pour consulter les séquences d'assemblage, les besoins en quincaillerie et les données de placement sur le plan d'étage.
3. Remise rapide du projet :La réduction du temps d'assemblage permet aux entrepreneurs de respecter des délais de livraison serrés tout en maintenant une qualité de menuiserie constante sur des centaines d'unités résidentielles ou commerciales.
Conclusion technique : L'avenir de la menuiserie de précision
La fabrication automatisée par CNC n'est plus simplement une amélioration opérationnelle ; elle constitue un fondement essentiel pour la menuiserie architecturale de haute performance. En intégrant l'imbrication CNC automatisée, le placage de chants à grande vitesse, le perçage multi-axes sur 6 faces et le traitement de substrats durables, les installations de production modernes garantissent que chaque panneau de meuble répond à des normes structurelles et esthétiques exactes.
Pour les acheteurs internationaux, les architectes et les chefs de projet, la spécification de protocoles de fabrication automatisée garantit une fidélité totale à la conception, une durabilité à long terme et une installation sans faille sur le chantier, même dans des projets d'aménagement intérieur exigeants.
Liste de contrôle pour l'approvisionnement architectural B2B
Lors de l'évaluation de partenaires de fabrication pour des projets de menuiserie intérieure à grande échelle, vérifiez que le fournisseur dispose des capacités technologiques suivantes :
Intégration de l'imbrication CNC : Flux de travail logiciel CFAO automatisé avec optimisation dynamique du rendement matière.
Machines allemandes de placage de chants à la colle PUR Jowat :Application de colle thermofusible sans joint avec capacités de pré-fraisage et d'arrondi des angles.
Capacité de perçage sur 6 faces :Perçage multi-axes simultané pour une précision de placement de la quincaillerie.
Substrats certifiés E0/CARB :Inventaire de panneaux à faible teneur en formaldéhyde entièrement conforme, avec suivi de la certification d'usine.
Vérification de pré-assemblage en usine :Protocoles complets de test sur maquette à l'échelle 1:1 et d'inspection dimensionnelle avant l'emballage pour l'exportation.